

在船舶制造、钢结构、工程机械及能源装备等行业,大型板材下料需要兼顾工件尺寸、切面质量、生产安排和后续装配要求。
采购工业激光切割机时,激光功率是重要参数,但不能单独代表加工精度。机床结构、运动控制、热稳定性、光学与切割头状态,以及材料和工艺参数,都会影响实际切割结果。
上海沪工围绕大幅面板材、厚板及复杂结构件加工需求,提供龙门激光切割设备与配套方案,结合具体工件开展配置评估和样件验证。
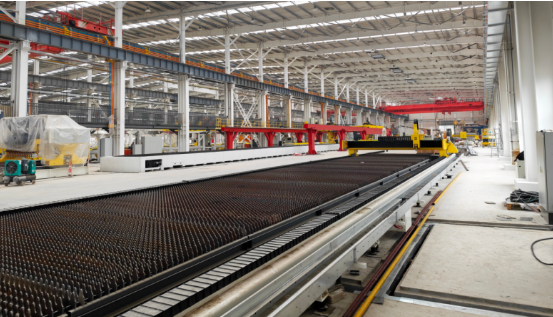
激光功率与设备的切割能力、加工效率密切相关,但功率更高,并不意味着切割件的尺寸公差一定更小。
实际加工中,需要综合考虑以下因素:
机床结构与传动系统。结构刚性、装配质量及传动状态,会影响运动过程中的稳定性和位置保持能力。
运动控制系统。伺服控制、轨迹规划及各运动轴之间的协调,关系到轮廓加工与运动执行效果。
热稳定性。**环境温度、设备温升及加工热量可能引起位置变化,需要结合结构设计、温度管理和适用的补偿措施进行控制。
切割工艺与材料状态。材料种类、板厚、平整度、表面状态,以及焦点、切割速度和辅助气体等条件,都会影响成品质量。
因此,设备选型应将功率、机床性能与实际工件要求结合,不能仅凭单项参数判断加工能力。
比较设备参数时,首先需要区分设备运动指标与工件加工结果。
定位精度反映数控轴实际到达位置与目标位置之间的偏差情况。
重复定位精度反映数控轴多次到达同一目标位置时的位置一致性。
切割件尺寸公差则用于评价实际加工零件是否满足图纸要求。即使设备具有良好的重复定位性能,成品尺寸仍会受到材料、工艺、热变形及测量方式等因素影响。
数控轴定位性能的测试与评价,可结合GB/T 17421.2—2023《机床检验通则 第2部分:数控轴线的定位精度和重复定位精度的确定》及ISO 230-2等标准,明确采用的版本、方法和测量条件。
采购时,建议同时核对:
· 测试对应的运动轴及行程范围;
· 单向或双向测试口径;
· 环境温度、设备状态与补偿条件;
· 测量仪器、方法及检验报告。
不同幅面、不同测试条件下的指标,不宜脱离具体条件直接比较。
对于大型板材和重型结构件,设备需要具备与工件相匹配的加工范围、运动稳定性和承载布局。
龙门式激光切割方案可结合板材规格及生产任务配置加工区域,为大幅面下料提供设备选择。选型时,应重点关注三个方面。
加工范围是否覆盖主要任务。除了最大板材尺寸,还应考虑常用规格、零件排版和实际订单分布,判断设备幅面的利用方式。
结构与运动配置是否匹配工况。需要结合横梁、导轨、传动及控制配置,评估设备在相应速度、负载和行程下的运行表现。
上下料与维护是否方便。吊装通道、零件取出、余料处理、除尘和维护空间,都应在方案阶段一并考虑。
龙门结构是设备方案的一部分。实际加工表现仍需通过对应机型、配置和工件验证,不能仅凭结构名称作出判断。
上海沪工结合材料、板厚、幅面、零件特征及生产安排,开展设备与工艺配套评估。
大幅面板材下料。根据原料尺寸、零件排版及上下料条件,确定加工范围与现场布局。
厚板及坡口加工。结合材料、接头和后续焊接要求,评估激光功率、切割头、坡口功能及辅助系统配置,并通过样件检查加工结果。
复杂结构件加工。对于管屏、管件等工件,结合实际结构与定位要求,评估视觉识别、专用建模及加工路径等功能。
生产与设备管理。根据设备和系统接口条件,评估运行信息采集、任务管理及相关系统对接需求。
结构形式、反馈方式、控制功能及工艺软件,应以对应机型技术资料和项目方案为准。
上海沪工已公开的应用资料,涵盖锅炉水冷壁和矿山装备等加工场景。不同项目的配置,体现了不同工件对设备的要求。
在某电站锅炉制造项目中,客户需要处理多工序流转、加工准备复杂,以及工件变形影响定位等问题。
上海沪工配置HGLH系列三维视觉水冷壁激光切割方案,将多种特征加工集中安排,并结合三维视觉扫描与专用建模系统,配合实际工件位置生成和调整加工路径。
这类项目的评估重点,包括工件尺寸、加工特征、变形状态、定位方式及后续装配要求。
在某煤机装备企业项目中,上海沪工围绕重型结构件下料需求,配置双头高功率龙门激光切割方案,结合板材与零件特点安排加工。
双头方案需要进一步明确工件分配、加工区域、任务匹配及上下料条件。具体效率与适用范围,应依据实际订单和现场验证确定。
项目案例可为选型提供参考,但相应配置与效果不能直接套用于其他工况。
建议将设备定位性能与样件切割质量分别列入验收内容。
设备层面,明确对应型号、功能配置、测试轴线、范围及方法。
工件层面,选取具有代表性的材料、板厚和零件,检查尺寸、孔形、坡口、切面及挂渣情况,并确认后续工序要求。
引用ISO 9013等热切割质量标准时,应核对适用范围及版本。ISO 9013:2017公开范围中,激光切割厚度为0.5~32mm;涉及更厚板材时,不宜直接套用,应另行明确适用的验收依据与要求。
双方还应约定材料状态、工艺条件、测量位置及判定方法,避免只写“高精度”“切面良好”等难以执行的要求。
为提高设备选型与技术沟通效率,企业可提前整理:
1. 材料与板厚:常用钢种、主要板厚及任务占比。
2. 板材与工件尺寸:原料规格、典型图纸及单件重量。
3. 加工要求:尺寸公差、孔形、坡口和切面要求。
4. 生产安排:批量、换型频率及连续作业需求。
5. 现场条件:场地、基础、供电、气源、除尘及吊装方式。
6. 管理需求:程序管理、数据采集及系统接口要求。
上海沪工结合上述信息,开展设备配置与样件试切评估,为船舶、钢结构、工程机械及能源装备等行业提供适合实际工件的激光切割方案。
欢迎提供材料、板厚和典型工件图纸,与上海沪工交流大幅面厚板加工需求。
具体设备配置、精度指标、切割范围、加工效率及系统功能,以对应机型技术资料、项目技术协议和样件验证结果为准。


